使用吸氧剂后,瓶坯注塑过程中不定时出现坯身黑点,清洗螺杆后开机往往还要隔离 5–20 筐——这是影响良率与产能的头号工艺问题。基于多年的销售与技术服务经验,我们把它拆成六大成因,并给出可以逐条落地的改善动作。
典型现象:吸氧剂产品(如 22.28 g / 26 g 瓶坯)投产比例上升后,正常生产过程中开始不定时出现坯身黑点。清洁螺杆后重新开机,需要隔离数筐瓶坯才能恢复稳定——既浪费料,也打断节拍。
并非持续存在,而是间歇性随机出现,常规抽检容易漏检,追溯困难。
清洗螺杆后开机的前几筐产品不能使用,直接影响产量与交付节奏。
提高抽检频率、缩短清洗周期、增加生料与碎坯清洗量,短期内都难以根治。
根据长期的销售与技术服务经验,吸氧剂瓶坯注塑过程中的黑点问题主要有以下六方面原因。其中螺杆积碳层剥离是最常见的原因,在有 / 无氮气保护的条件下均可能发生。
现象:PET 粒子在管道中摩擦产生大量粉末,或原料中存在长条、碳化粒子,随注塑进入瓶坯形成可见黑点。
机理:粉末与碳化粒子本身即为异色杂质,一旦进入熔体就直接留在瓶坯内部,与吸氧剂无关但与黑点外观完全一致,容易误判方向。
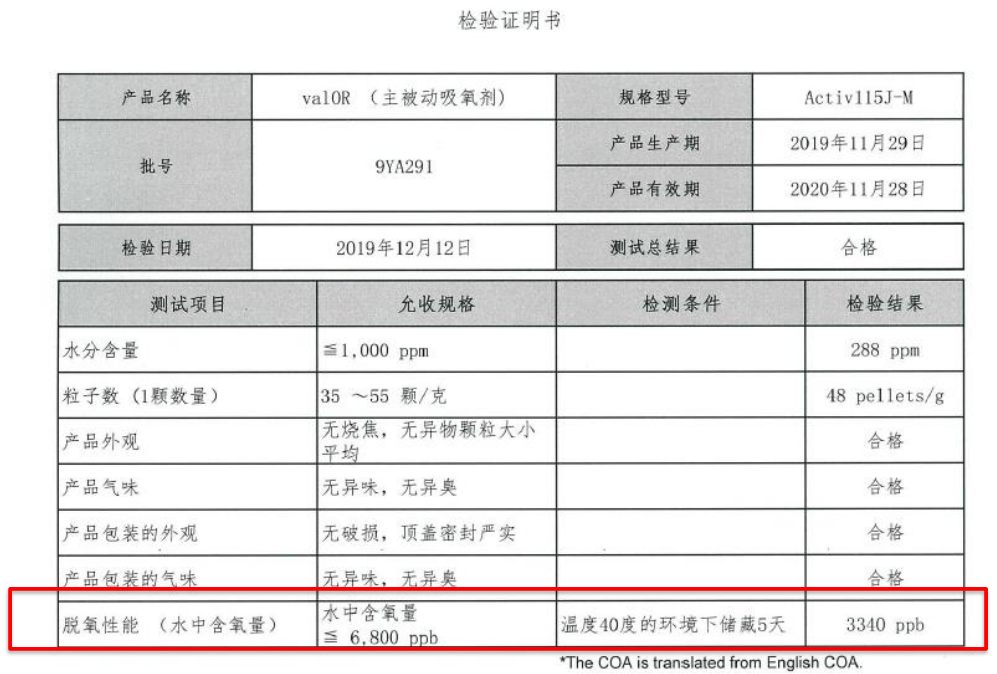
现象:吸氧剂长期暴露于空气中,含水量大幅上升。一旦超过 1500 ppm,黑点出现的可能性显著提高。
机理:吸氧剂本身对湿气敏感。超量水分在机筒内受热汽化,既造成局部水解降解,也加剧物料在螺杆表面的黏附与碳化。
现象:螺杆表面的积碳先是逐步累积,再成片剥离,随熔体进入瓶坯形成黑点。
机理:在无氮气保护的情况下连续生产超过 3 天,螺杆表面会逐步累积碳化层。初期碳化层致密而微小,随瓶坯带走时难以识别;长时间累积团聚后,便形成肉眼可见的黑点。这也是为什么黑点「不定时出现」——它依赖累积量而不依赖单一变量。
现象:注塑温度与滞留时间的波动会显著加速积碳。经验上,吸氧剂瓶坯的注塑温度不建议高于 280 °C——温度越高,积碳产生速度越快。
机理:温度与滞留时间共同决定物料的热历程。峰值温度、局部剪切热与停机滞留都会把物料推向降解区。
现象:包装真空失效会导致吸氧剂含水量增加,运输破损时尤为明显。
机理:真空包装是吸氧剂防潮的第一道屏障。一旦失效,物料在到达产线前就已经吸潮,后续所有工艺调整都会事倍功半。
现象:没有氮气保护的产线,黑点可控周期明显短于有氮气保护的产线。
机理:氧气在机筒内会加速吸氧剂整体氧化。氮气保护既降低储料与干燥环节的氧含量,也减缓机筒内物料的氧化与碳化。
如果按生产系统划分,黑点的成因落在四个环节上。把这条线走一遍,能避免只在单一变量上反复试错。
温度过高 / 加热时间过长 / 剪切热过大。核心是控制受热与剪切热。
螺杆清洗不到位、停机未排空、吸氧剂产程后未排产透明瓶坯。
螺杆材质导致添加剂附着;单机台长期专做吸氧剂,附着物不断积累。
切片熔点过低导致碳化;吸氧剂粉尘过多进入螺杆降解。
这段过程很典型:前三个月的应对措施几乎都是「更频繁地清洗、更勤地抽检」,但都没有触及真因。
问题初现,尚未定位方向。
措施:抽检由 2 h 缩短至 0.5 h;螺杆清洗周期由 60 h 缩短至 24 h;使用 40–80 kg 生料及碎坯清洗螺杆。
结果:无改善措施:厂商到厂使用专用清洗剂(CS₂)清洗 2 次;再用 300 kg 碎料与生料清洗;抽检增至 0.5 h / 次。
结果:无改善措施:铜棒无法去除,判定为吸氧剂致螺杆包胶碳化;联系螺杆厂家明确清理方案,螺杆返厂处理。
结果:有好转,但不明显措施:工艺参数降温降剪切、螺杆清洗规范化、更换吸氧剂添加设备为真空上料、优化排产、导入螺杆清洗料。
结果:黑点状况明显改善,管控方案有效,具备复制推广价值当积碳已经团聚、产生可见黑点,需要用大量 PET 清机。做法是反复升温降温,利用积碳与钢体的热胀冷缩差异把螺杆表面的积碳带走——像三明治一样,一层高温、一层低温。
高温空射,使螺杆表面的积碳松动、脱离。
低温使积碳收缩脆化,更利于从金属表面剥离。
每次往返:320–330 °C 空射 → 降温 250–260 °C 空射 → 再升温 320–330 °C,反复 3 次以上,把积碳带出。
如果在积碳团聚之前直接切换为无吸氧剂瓶坯,只需要极少量的 PET 清机过渡即可。换句话说:与其等黑点出现后大清洗,不如按周期提前切换——把「事后补救」变成「过程控制」。
破碎瓶坯进入螺杆后很快就融化,清洗效果差。规范的做法是尽量使用整坯,按三步走把残留物逐步置换出来。
使用约 10 kg 整坯直接清洗,利用整坯的块状体积对螺杆表面形成有效擦洗。
10 kg 未干燥切片 + 5 kg 整坯混合清洗,兼顾填充与擦洗。
20 kg 未干燥切片收尾,把残余清洗料彻底带走。
第一次清洗排胶时会排出大量碳化物;完成清洗后,隔离一笼产品即品质正常,效果达到预期。
在多家合作工厂的对比中,出现了一个非常清晰的信号:采用真空上料的产线几乎没有粉尘、黑点可控周期最长(连续 7–8 天);而采用低压气吹送的产线普遍粉尘较多、黑点频发。这把矛头直接指向了「吸料方式」。
粉尘进入螺杆 + 氧化加速,是黑点的核心真因。这也是为什么单纯调整温度、转速、压力只能「有效果但不理想」——因为污染源还在持续供给。
针对积碳与氧化的源头,我们对干燥环节下手:用氮气氛围替代空气,同时完成除湿与隔氧。
把上面的成因与方案收拢成五项可执行动作。其中「更换吸氧剂添加设备」是唯一直接消除黑点、效果达到预期的措施——这也印证了真因判断。
碳酸产品 290 °C、无菌产品 285 °C,注嘴 50–53%。
采用真空上料方式,有效避免粉尘进入螺杆。
降低螺杆转速 10–20 RPM,优化清洗料(24 g / 33 g 整坯)。
吸氧剂产程结束后排白坯,减少热流道 / 螺杆残留。
使用专用清洗料,建议每月清洗一次,形成固定周期。
逐条排查、逐条验证。表中如实保留了「无明显改善」与「未达预期」的项——因为这恰恰说明了黑点需要多因素协同治理,而不是单点调参能解决的。
| 排查方向 | 原因分析 | 具体改善措施 | 改善后效果 | 是否达预期 |
|---|---|---|---|---|
| 工艺参数 | 机筒温度过高 / 加热过长 | 降低机筒温度,控制加热时间 | 有效果,不理想 | 达预期 |
| 工艺参数 | 螺杆转速 / 背压过大 | 降低螺杆转速,减小背压 | 有效果,不理想 | 达预期 |
| 工艺参数 | 主流道 / 射嘴温度过高 | 降低主流道、射嘴温度 | 有效果,不理想 | 达预期 |
| 工艺参数 | 注射压力过高致降解 | 降低射储压力至 120 bar | 剪切热无明显改善 | 无明显改善 |
| 操作规范 | 首次开机未对螺杆清洗 | 30 kg 冷料 + 15 kg 干净瓶坯清洗 | 排胶出现大量碳化物 | 达预期 |
| 操作规范 | 生产未按标准清洗 | 完整瓶坯分三次清洗(三步法) | 隔离一笼品质正常 | 达预期 |
| 操作规范 | 产程完成后未排产透明坯 | 排产至少 1 天普通瓶坯 | 开机隔离一笼黑点正常 | 未达预期 |
| 原物料 | 吸氧剂粉尘多致碳化 | 更换吸氧剂添加设备 / 方式(真空上料) | 黑点得到有效控制 | 达预期 |
「更换真空上料设备」是唯一直接消除黑点、效果达预期的措施;工艺参数的单点调整均是「有效果但不理想」。这说明黑点必须多因素协同治理:先切断污染源(粉尘与氧气),再用工艺参数、清洗规范与排产策略把残量压到可接受水平。
从原料排查到设备升级,覆盖六大黑点成因的闭环改善方案。
抽检 PET 黑点与碳化粒子情况,从源头拦截异物。
一次性用完一桶吸氧剂,避免开封后吸潮导致含水量超标。
加装氮气保护装置,或采用吸氧剂 / 无吸氧剂瓶坯切换生产模式。
稳定温度并避免滞留时间过长,不建议高于 280 °C。
确认吸氧剂包装真空密封正常,异常请勿使用。
采用氮气氛围除湿干燥设备,支持 7 天连续无黑点。